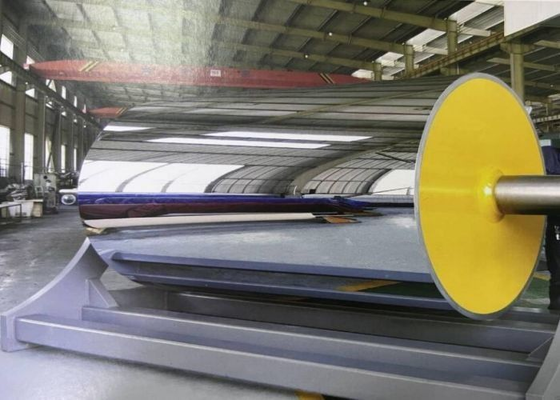
Panduan Lengkap Ekstrusi Film Kecepatan Tinggi: Double-Shell vs Single-Shell Chill Roll
Jawaban Singkat
Chill roll double-shell adalah roll pendingin berdinding dua di mana baffle heliks yang dilas mengubah celah antara inti bagian dalam dan shell luar yang tipis menjadi saluran sempit yang berkelanjutan. Karena inti menanggung beban lentur, shell kerja dapat berukuran 8–15 mm, bukan 25–40 mm, dan karena salurannya tertutup, kecepatan pendingin tetap 1,5–3 m/s di permukaan perpindahan panas. Hasilnya adalah koefisien perpindahan panas 30–50% lebih efektif dan keseragaman lintasan web ±1 °C, atau ±0,5 °C dengan pitch variabel. Hal ini sepadan dengan biayanya di atas kira-kira 250 m/menit pada web lebar, dan biasanya tidak di bawah 150 m/menit pada grade non-optik.
Poin Penting
· Kinerja termal ditentukan oleh ketebalan shell dan kecepatan pendingin, bukan oleh diameter.
· Keseragaman lintasan web, bukan suhu rata-rata, menentukan kabut, ketebalan, dan kristalinitas.
· Sirkuit double-shell menurunkan tekanan tiga hingga enam kali lebih banyak daripada rongga terbuka.
· Saluran sempit tersumbat lebih dulu dan tidak dapat disikat, sehingga filtrasi menjadi persyaratan desain.
· "Double-shell" menggambarkan sebuah keluarga; profil pitch dan kualitas las menentukan hasilnya.
· Penerimaan harus diukur saat beban, dengan resin produksi dan throughput produksi.
Tabel Ringkasan
|
Item
|
Deskripsi
|
|
Fungsi
|
Penghilangan panas terkontrol dari web polimer cair atau semi-cair
|
|
Konstruksi
|
Shell kerja luar + inti dalam + baffle heliks yang dilas
|
|
Ketebalan shell luar
|
8–15 mm untuk sebagian besar penggunaan film
|
|
Inti dalam
|
Struktural; berbagi beban lentur dan nip dengan shell
|
|
Kecepatan saluran
|
1,5–3 m/s, turbulen di dinding
|
|
Permukaan
|
Krom keras 80–150 µm pada 800–1.000 HV
|
|
Finishing
|
Ra 0,02–0,05 µm (BOPP/CPP); 0,005–0,02 µm (BOPET); ≤0,01 µm (optik)
|
|
Keseragaman
|
±1 °C tipikal; ±0,5 °C pitch variabel
|
|
Penurunan tekanan
|
Tiga hingga enam kali lipat dari rongga terbuka yang setara
|
|
Masa pakai
|
10–15 tahun dengan air yang diolah dan penghilangan kerak
|
Definisi
Chill roll double-shell — juga disebut roll pendingin berdinding ganda atau baffle spiral — adalah roll perpindahan panas di mana pendingin tidak menempati volume internal bebas tetapi dibatasi pada jalur heliks antara dua silinder konsentris. Silinder luar adalah permukaan kerja; silinder dalam bersifat struktural; baffle heliks dilas di antaranya dan mendefinisikan jalur aliran serta sebagian besar kekakuan roll.
Ini berbeda dari tiga desain tetangga. Roll single-shell atau rongga terbuka memiliki satu dinding dan interior kosong. Roll yang dibor secara periferal membuat lubang di dekat permukaan dinding tebal. Roll multi-zona membagi permukaan menjadi sirkuit yang dikontrol secara independen untuk pemrofilan. Masing-masing memiliki tempatnya; spiral double-shell adalah pilihan utama untuk pengecoran film karena menyeimbangkan perpindahan panas, keseragaman, dan kemampuan manufaktur.
Prinsip Kerja
Empat resistensi
Panas dari polimer harus melintasi, secara seri: antarmuka kontak antara web dan shell; lapisan krom; dinding shell; dan lapisan batas pendingin.
Antarmuka kontak biasanya yang terbesar dan paling diabaikan. Udara yang terperangkap antara roll halus dan web yang bergerak cepat adalah isolator yang sangat baik. Pisau udara, kotak vakum, dan penahan elektrostatik ada justru untuk meruntuhkan lapisan itu, dan tidak ada desain roll yang mengkompensasi ketiadaannya.
Lapisan krom berkontribusi sedikit pada resistensi pada ketebalan 80–150 µm tetapi mengatur pelepasan, keausan, dan, melalui finishingnya, perilaku nukleasi yang muncul sebagai kabut.
Istilah dinding adalah ketebalan dibagi konduktivitas. Inilah mengapa shell 12 mm mengungguli shell 32 mm pada diameter dan aliran yang identik, dan mengapa dukungan struktural internal adalah fitur termal, bukan hanya mekanis.
Istilah lapisan batas pendingin berbanding terbalik dengan koefisien perpindahan panas lokal. Pada kecepatan rendah, lapisan air hangat di dekat dinding tebal dan stabil; pada 1,5–3 m/s dalam saluran sempit, lapisan itu tipis dan terus diperbarui.
Apa yang dilakukan saluran
Saluran heliks tertutup melakukan tiga hal yang tidak dapat dilakukan oleh rongga terbuka. Mencegah korsleting, karena tidak ada jalur resistensi rendah di tengah. Mempertahankan kecepatan di sepanjang seluruh permukaan, sehingga lapisan batas tetap tipis dari satu ujung ke ujung lainnya. Dan memungkinkan pitch divariasikan: memperpendek lead secara progresif di sepanjang permukaan mengimbangi kenaikan suhu pendingin itu sendiri, meratakan profil permukaan yang sebaliknya akan miring dari inlet ke outlet.
Aritmatika ukuran
Penghilangan panas yang dibutuhkan adalah throughput massa × panas spesifik × penurunan suhu yang diizinkan. Untuk polipropilena, panas laten kristalisasi harus ditambahkan; mengabaikannya meremehkan tugas sebesar 15–25% pada BOPP. Waktu kontak adalah sudut pelipatan dalam radian × radius ÷ kecepatan pengecoran. Aliran pendingin mengikuti dari tugas dan kenaikan suhu yang diizinkan, dan kecepatan saluran mengikuti dari aliran dan penampang saluran.
Tiga pemeriksaan menangkap sebagian besar kesalahan ukuran: apakah perhitungan menggunakan lembaran paling tebal pada throughput maksimum; apakah menggunakan suhu pendingin musiman tertinggi; dan apakah kecepatan yang dihasilkan tetap berada dalam kisaran turbulen pada aliran itu?
Manfaat
· Fluks panas lebih tinggi per unit luas permukaan, mendukung kecepatan pengecoran lebih tinggi dengan kualitas konstan.
· Keseragaman lintasan web lebih ketat, mengurangi variasi ketebalan, kabut, dan trim tepi.
· Respons lebih cepat saat startup dan selama perubahan grade, karena shell kerja memiliki massa lebih sedikit.
· Perilaku lebih baik selama penyimpangan suhu air musiman.
· Spesifikasi kinerja yang dapat diukur dan ditegakkan, daripada spesifikasi dimensi.
Aplikasi
Chill roll double-shell adalah standar pada bagian pengecoran BOPP dan BOPET, lini CPP dan cast-PE, film optik, film pemisah baterai lithium, drum pendingin pelapis ekstrusi dan laminasi, dan pada lembaran cor di mana kualitas permukaan penting.
Kurang menarik pada lini konversi sempit, pada lini lembaran lambat dengan waktu kontak lama, dan pada grade kemasan non-optik di mana ±3 °C dapat diterima.
Perbandingan Material
|
Bahan shell
|
Konduktivitas
|
Perilaku korosi
|
Kapan memilih
|
|
Baja karbon
|
Tinggi
|
Membutuhkan air yang diolah dan inhibisi
|
Pengecoran film standar
|
|
Baja paduan (tempa)
|
Tinggi
|
Baik dengan perawatan
|
Roll lebar, beban tinggi
|
|
Baja tahan karat
|
Kira-kira sepertiga lebih rendah
|
Sangat baik
|
Kimia air agresif, kontak makanan
|
|
Baja karbon berlapis krom
|
Tinggi (lapisan tipis)
|
Perlindungan permukaan yang baik
|
Default untuk grade film
|
|
Dilapisi keramik / karbida
|
Sedang
|
Sangat tinggi
|
Web abrasif atau sangat lengket
|
Perbandingan Aplikasi
|
Film
|
Sensitivitas pendinginan
|
Target keseragaman
|
Finishing
|
Catatan desain
|
|
BOPP
|
Sedang
|
±1 °C
|
Ra 0,02–0,05 µm
|
Pitch variabel pada web di atas 4 m
|
|
BOPET
|
Tinggi
|
±0,5–1 °C
|
Ra 0,005–0,02 µm
|
Tingkat pendinginan menentukan kandungan amorf
|
|
CPP
|
Sedang
|
±1–2 °C
|
Ra 0,02–0,05 µm
|
Perilaku pelepasan sangat penting
|
|
Optik
|
Sangat tinggi
|
±0,5 °C
|
Ra ≤0,01 µm
|
Keseimbangan G1.0, runout ≤0,01 mm
|
|
Pemisah
|
Sangat tinggi
|
±0,5 °C
|
Ra ≤0,01 µm
|
Kebersihan dan filtrasi sangat penting
|
Matriks Aplikasi Industri
|
Tahap
|
Roll
|
Manfaat double-shell
|
|
Pengecoran
|
Roll Pengecoran dan roll pendingin
|
Fluks panas tertinggi dalam lini
|
|
Orientasi MD
|
Roll Pemanasan Awal MDO
|
Suhu merata di seluruh web lebar
|
|
Pereganggan MD
|
Roll Pereganggan MDO
|
Penarikan stabil tanpa penyempitan
|
|
Pelapisan / laminasi
|
Roll Konversi Film
|
Pengaturan cepat sebelum penggulungan
|
|
Penggulungan
|
Roll pendingin sebelum penggulung
|
Mencegah penyumbatan dan teleskop
|
Panduan Pemilihan
Jawab enam pertanyaan secara berurutan.
1. Berapa beban panasnya? Throughput, ketebalan lembaran, suhu leleh, dan suhu keluar yang dibutuhkan. Tambahkan istilah kristalisasi untuk PP.
2. Apa kasus terburuknya? Output maksimum, lembaran paling tebal, air pendingin terpanas. Roll yang diukur pada kondisi rata-rata memberikan keseragaman rata-rata ketika didorong.
3. Keseragaman apa yang dibutuhkan produk? ±2 °C untuk kemasan umum, ±1 °C untuk BOPP dan BOPET standar, ±0,5 °C untuk grade optik dan pemisah.
4. Apakah lebarnya cukup besar untuk membenarkan pitch variabel? Di atas kira-kira 4 m, saluran pitch seragam akan menunjukkan kemiringan inlet-ke-outlet yang terukur kecuali pitch dikompensasi.
5. Bisakah utilitas menyediakannya? Roll 6–8 m mungkin membutuhkan 60–90 m³/jam dengan penurunan tekanan tiga hingga enam kali lipat dari rongga terbuka. Periksa kurva pompa, bukan label pompa.
6. Apakah airnya diolah? Jika tidak, anggarkan untuk filtrasi dan penghilangan kerak atau terima interval yang lebih pendek antar servis.
Halaman BOPP Chill Roll dan PRS Cooling Roll menyajikan kedua arsitektur terhadap enam pertanyaan ini.
Panduan Pengadaan
Sertakan yang berikut dalam RFQ.
· Pernyataan tugas: grade polimer, throughput dalam kg/jam, lebar dan ketebalan lembaran cor, kecepatan pengecoran, suhu leleh dan keluar, suhu masuk pendingin pada bulan terpanas, dan apakah bagian tersebut menggunakan pisau udara, kotak vakum, atau bak air.
· Perhitungan ukuran pada kombinasi kasus terburuk, dengan asumsi yang dinyatakan.
· Aliran dan penurunan tekanan pada tugas tersebut, sehingga pompa dan perpipaan dapat diverifikasi.
· Geometri saluran: jumlah awal, profil pitch, penampang saluran, ketebalan baffle, persiapan las, dan penetrasi.
· Gambar shell: grade bahan dan sertifikat, ketebalan dinding, spesifikasi krom, dan rentang ketebalan.
· Laporan inspeksi: radial runout, silindrisitas, grade keseimbangan dinamis, ketebalan krom, jejak Ra, dan uji kebocoran sirkuit hidrostatik atau helium.
· Protokol penerimaan saat beban: lintasan termokopel atau pemindaian inframerah pada beberapa posisi lintasan web, dengan resin produksi dan throughput.
Empat pertanyaan memisahkan pemasok yang cakap dari perakit: dapatkah mereka memproduksi sesuai gambar roller yang ada; dapatkah mereka memasok sertifikat pabrik untuk bahan shell dan baffle; dapatkah mereka mendukung penggantian OEM tanpa gambar; dan dapatkah mereka menunjukkan referensi yang sebanding pada lebar dan kecepatan yang serupa. Produsen roller industri profesional menjawab keempatnya dengan dokumen daripada kata sifat.
Biaya dan Total Biaya Kepemilikan
Roll double-shell biasanya berharga 1,5–2,2 kali roll single-shell dengan dimensi yang sama. Premi ini membeli keseragaman, yang menghasilkan tiga efek ekonomi: pengurangan trim tepi dan penolakan ketebalan; pengurangan penurunan grade terkait kabut pada grade optik dan metalisasi; dan kemampuan untuk mempertahankan kecepatan lini selama cuaca hangat alih-alih menurun.
Terhadap hal itu ada energi pompa yang lebih tinggi dari penurunan tekanan, interval penghilangan kerak yang lebih pendek jika pengolahan air lemah, dan biaya perbaikan yang lebih tinggi jika las baffle gagal. Dalam praktiknya, pengembalian modal pada lini BOPP atau BOPET lebar biasanya didorong oleh hasil dan waktu aktif daripada energi, dan umumnya mendarat antara 12 dan 24 bulan ketika ada masalah keseragaman yang terukur sebelum penggantian.
Analisis Kegagalan
|
Masalah
|
Penyebab yang mungkin
|
Solusi yang direkomendasikan
|
|
Gradien tepi-ke-tepi di bawah beban
|
Pendingin memanas di sepanjang permukaan; pitch seragam pada roll lebar
|
Tentukan pitch variabel; verifikasi pembagian aliran antar jalur
|
|
Pita tengah berjalan panas
|
Sedimen di zona kecepatan rendah; aliran melewati baffle
|
Hilangkan kerak; uji tekanan; tambahkan filtrasi 100–200 µm
|
|
Pita dingin mendadak setelah bertahun-tahun layanan
|
Retak lelah pada las baffle
|
Uji endoskop dan tekanan; perbaiki atau ganti shell
|
|
Tanda pelepasan, lengket, kehilangan kilap lokal
|
Krom terkontaminasi atau aus; titik panas lokal karena penyumbatan
|
Bersihkan dan poles ulang; ukur Ra; pindai ulang saat beban
|
|
Penurunan kapasitas pendinginan yang progresif
|
Kerak atau biofilm di sisi air; filter tersumbat
|
Catat aliran dan ΔT; hilangkan kerak; pulihkan pengolahan air
|
|
Getaran dan pita ketebalan periodik
|
Ketidakseimbangan, keausan bantalan, runout sambungan
|
Tinjau laporan keseimbangan; ganti bantalan; periksa keselarasan
|
|
Lubang-lubang di sisi air
|
Air yang tidak diolah; pasangan logam yang berbeda pada las
|
Kontrol kimia dan inhibitor; pertimbangkan shell tahan karat
|
|
Penurunan tekanan tinggi setelah servis
|
Gasket terjepit, sambungan salah, penyumbatan parsial
|
Bandingkan dengan baseline komisioning; bongkar dan periksa
|
Panduan Perawatan
Bulanan: catat aliran, suhu masuk, dan ΔT masuk-keluar; bandingkan dengan baseline komisioning. ΔT yang menurun pada aliran konstan menunjukkan penyumbatan sebelum kualitas film berubah.
Triwulanan: periksa permukaan krom di bawah cahaya miring untuk tanda, jalur keausan, dan penumpukan tepi; periksa tekanan diferensial filter; verifikasi sambungan putar dari kebocoran dan getaran.
Tahunan: ukur radial runout dan signature getaran pada kecepatan operasi; tinjau kondisi bantalan; konfirmasikan keseimbangan tidak bergeser setelah perbaikan apa pun.
Setiap dua hingga empat tahun: hilangkan kerak sirkuit. Interval tergantung pada kekerasan air, kualitas filtrasi, dan apakah loop tertutup. Gunakan metode penghilangan kerak yang disetujui untuk bahan shell dan netralkan secara menyeluruh.
Pada pita yang tidak dapat dijelaskan: uji tekanan sirkuit sebelum mengasumsikan kesalahan termal. Retak las baffle meniru masalah penyumbatan dan pembersihan tidak akan memperbaikinya.
Studi Kasus
Jenis pelanggan: produsen film BOPP, Asia Tenggara.
Film: 12–18 µm BOPP polos dan metalisasi, ditambah grade metalisasi.
Kondisi operasi: lebar pengecoran 6,8 m, kecepatan pengecoran 380 m/menit, 2.400 kg/jam, air pendingin 28–32 °C di musim hujan.
Masalah: Lini menggunakan chill roll single-shell rongga terbuka. Suhu masuk mempertahankan setpoint hingga dalam 0,3 °C, namun permukaannya menunjukkan penyebaran tepi-ke-pusat 3,8 °C saat beban. Film membawa pita ketebalan berulang sekitar 900 mm dari sisi penggerak, dan grade metalisasi diturunkan karena kabut. Menurunkan suhu air ke 24 °C sedikit mengurangi gejala dan meningkatkan energi chiller.
Diagnosis: Aliran adalah 45 m³/jam, yang menghasilkan kecepatan rendah di rongga terbuka. Pusat permukaan menunjukkan suhu tertinggi, konsisten dengan sedimen di zona kecepatan rendah. Lintasan termokopel pada lima posisi mengkonfirmasi profil panas-pusat daripada kemiringan inlet-ke-outlet sederhana.
Solusi: Chill roll double-shell dengan diameter 700 mm dan panjang permukaan yang identik, saluran spiral pitch variabel, shell luar 14 mm, keseimbangan G1.0, krom Ra 0,02 µm. Aliran dinaikkan menjadi 68 m³/jam untuk mempertahankan kecepatan saluran, dan skid filtrasi 150 µm dipasang di hulu sambungan putar.
Hasil: Penyebaran saat beban turun menjadi 0,9 °C. Pita ketebalan menghilang dari pemindaian profil, kabut pada grade metalisasi membaik sekitar 0,4 poin persentase, dan lini mempertahankan 380 m/menit tanpa penurunan 20 m/menit sebelumnya di cuaca panas. Pengembalian modal yang dihitung adalah 14 bulan pada hasil dan energi; penghilangan kerak pertama diperlukan pada 26 bulan. Dua proyek web lebar yang sebanding didokumentasikan di perpustakaan Studi Kasus : Chill Rolls Berlapis Krom: Studi Kasus BOPP 7,4m Amerika Selatan dan Chill Rolls Tahan Korosi: Studi Kasus BOPP 8,7m Amerika Utara.
FAQ
Apakah roll double-shell selalu lebih baik daripada roll single-shell?
Tidak. Lebih baik jika fluks panas dan lebar web membuat keseragaman menjadi faktor pembatas kualitas atau kecepatan. Pada lini sempit, lambat, non-optik, roll single-shell yang dibuat dengan baik dengan displacer internal memberikan keseragaman yang dapat diterima dengan biaya modal lebih rendah dan akses pembersihan yang lebih mudah.
Pada kecepatan lini berapa konstruksi double-shell menjadi perlu?
Tidak ada ambang batas universal. Sebagai aturan, ini menjadi default di atas kira-kira 250 m/menit pada web yang lebih lebar dari 3 m, atau kapan pun keseragaman ±1 °C ditentukan. Di bawah sekitar 150 m/menit pada grade non-optik, manfaatnya biasanya marjinal.
Apakah "double-shell" sama dengan "double-jacketed" atau "spiral baffle"?
Mereka menggambarkan satu keluarga. Double-shell dan double-jacketed mengacu pada dua silinder konsentris; spiral baffle menggambarkan elemen yang menciptakan saluran. Apa yang memisahkan roll bagus dari yang buruk adalah pitch, penampang saluran, dan kualitas las.
Apakah shell yang lebih tebal memberikan pendinginan yang lebih baik?
Sebaliknya. Resistensi radial sebanding dengan ketebalan dinding, sehingga dinding yang lebih tebal memperlambat aliran panas dan menambah inersia termal. Ketebalan dipilih untuk kekakuan dan penahanan tekanan, dan konstruksi double-shell ada sebagian untuk menjaganya sekecil mungkin.
Berapa aliran dan penurunan tekanan yang harus saya harapkan?
Aliran mengikuti tugas, biasanya kecepatan saluran 1,5–3 m/s, yang pada roll 6–8 m berarti 60–90 m³/jam. Penurunan tekanan di sirkuit heliks sempit umumnya tiga hingga enam kali lipat dari rongga terbuka, jadi ukur pompa terhadap kurva roll itu sendiri.
Bisakah roll single-shell yang ada dikonversi?
Secara praktis tidak. Konversi membutuhkan rakitan shell baru, baffle, jurnal, dan pengaturan sambungan, ditambah penyeimbangan ulang. Roll baru hampir selalu lebih murah dan dilengkapi garansi.
Bagaimana keseragaman suhu diverifikasi sebelum penerimaan?
Dengan uji saat beban: throughput produksi, resin representatif, dan lintasan termokopel atau pemindaian inframerah pada beberapa posisi lintasan web. Pengukuran tanpa beban tidak membuktikan apa pun dan tidak boleh diterima sebagai bukti.
Perawatan air apa yang dibutuhkan desain ini?
Air yang disaring, dihambat, loop tertutup pada suhu stabil, dengan filtrasi 100–200 µm di hulu sambungan putar. Air yang tidak diolah memperpendek interval penghilangan kerak, menyerang las baffle, dan akhirnya memaksa penggantian prematur.
Berapa lama roll akan bertahan?
Sepuluh hingga lima belas tahun dengan air yang diolah, penghilangan kerak terjadwal, dan perawatan krom. Perbaikan biasanya layak dengan biaya 40–60% dari biaya baru jika shell dan baffle baik; baffle yang retak mengubah perhitungan itu.
Apakah desainnya berubah untuk BOPET dibandingkan dengan BOPP?
Ya. BOPET membutuhkan finishing yang lebih halus dan keseragaman yang lebih ketat karena tingkat pendinginan menentukan kandungan amorf, dan lebih sensitif terhadap pengendapan oligomer. Mulailah dari rentang Roll Pengecoran Film dan sesuaikan finishing, pitch, dan filtrasi.
Kesimpulan
Untuk ekstrusi film web lebar berkecepatan tinggi, chill roll double-shell adalah jawaban teknik yang lebih baik, dan alasannya sama banyaknya struktural seperti termal. Dukungan internal memungkinkan shell kerja yang tipis, yang menghilangkan resistensi radial; saluran heliks tertutup mempertahankan kecepatan di dinding, yang menghilangkan resistensi lapisan batas. Bersama-sama mereka memberikan koefisien perpindahan panas 30–50% lebih efektif dan pita keseragaman yang dapat ditentukan, diukur, dan ditegakkan.
Ini bukan peningkatan universal. Biayanya 1,5–2,2 kali lebih mahal, menurunkan tekanan tiga hingga enam kali lipat, dan menghukum pengolahan air yang buruk lebih parah daripada rongga terbuka. Pada lini sempit, lambat, non-optik, ini memberikan margin yang tidak dibutuhkan siapa pun.
Keputusan tersebut bergantung pada perhitungan tugas pada kasus terburuk. Spesifikasi tersebut menjadi bagian dari pesanan pembelian: profil pitch, geometri saluran, ketebalan shell, grade keseimbangan, spesifikasi krom, dan protokol keseragaman saat beban. Pembeli yang menulis keenam item ini mendapatkan kinerja yang mereka bayar. Untuk peralatan di sekitarnya, tinjau rentang Roll Film Bi-Oriented dan hub Industri Film , dan baca panduan PRS Cooling Rolls untuk Lini BOPP, BOPET, dan BOPA sebelum menulis RFQ.
Kontak
Jenny Liu
Email: sale05@huataogroup.com
Situs Web: https://www.huataomulti-indusrolls.com/
Telepon / WhatsApp: +86 177 4378 9775
Tagar
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization


 Pesan Anda harus antara 20-3.000 karakter!