Jawaban Cepat
Bintik-bintik berkilau dan tanda-tanda luka bakar pada nonwoven kalendered keduanya adalah kegagalan dosis energi di permukaan web. Gloss muncul ketika serat permukaan meleleh, mengalir dan ditekan rata;Tanda terbakar muncul ketika permukaan yang sama beralih dari peleburan ke oksidasiDalam calender nip, web hanya bersentuhan selama 2 ̊5 ms dan panas menembus 13 ̊20 μm, sehingga hasilnya ditentukan oleh tiga variabel: suhu baja di jalur kontak,Tekanan kontak lokalPertahankan profil wajah silang dalam ± 1,5 °C, menyesuaikan mahkota dengan gaya garis nyata, dan biarkan ujung terbuka selama berhenti ̇ cacat biasanya hilang dalam satu pergeseran.
Hal-Hal Utama
· Gloss adalah perubahan permukaan optik; itu sendiri tidak membuktikan superbinding struktural.
· Penyimpangan lintas permukaan di atas ± 2 °C adalah temuan; di atas ± 4 °C adalah penyebab pita yang terlihat.
· Kesalahan mahkota 0,03 mm di permukaan 2500 mm dapat menurunkan tekanan tepi tepi di bawah ambang ikatan.
· Berhenti setengah ketika kecepatan baris dua kali lipat, sehingga operator koreksi suhu yang diterapkan biasanya terlalu besar dan menciptakan cacat berikutnya.
· Polimer karbon pada cangkang mengisolasi, berjalan lebih panas daripada baja di sekitarnya dan mencetak gambar cermin ke dalam web.
· Stop dengan ujung tertutup dan gulung panas meninggalkan bekas luka bakar yang persis sesuai dengan satu lingkar gulung.
· Keseragaman, mahkota pada beban, aliran panas dan keseimbangan termasuk dalam pesanan pembelian, diverifikasi oleh dokumen yang dikirimkan dengan gulungan.
Tabel Ringkasan: Tanda kesalahan dan Pemeriksaan Pertama
| Tanda tangan |
Perbatasan |
Posisi |
Mekanisme yang mungkin |
Pemeriksaan pertama |
| Satin band |
Menghilang lebih dari 20 ̊50 mm |
Jalur tetap atau kedua tepi |
Penyimpangan suhu permukaan silang |
Pemindaian inframerah pada 3 ¢ 5 rpm |
| Berkilau, tepi keras |
Pintar, bisa didengam |
Tetap, seringkali diagonal |
Kerutan, lonjakan tekanan, chip asing |
Jejak Nip, jalur web |
| Gloss berbentuk pola |
Mengikuti ukiran |
Ulangi dengan pola |
Luas tanah yang sudah dipakai |
kedalaman pola di bawah cahaya miring |
| Patch berkala |
Pintar |
Satu kali per revolusi |
Kerusakan cangkang, deposit, aliran panas |
Pengukuran aliran air panas |
| Tembaga cokelat setelah berhenti |
Berbentuk tajam, ujung |
Lebar penuh atau sebagian |
Bersiap dengan tutup nip |
Log penghentian produksi |
| Bintik-bintik gelap di jalur |
Kecil, tidak teratur |
Jalur tetap |
Penumpukan karbon |
Pemeriksaan visual pada 60 ̊80 °C |
Definisi
Cacat gloss adalah peningkatan lokal dalam refleksi spekuler, yang diukur sebagai peningkatan unit gloss 60° terhadap sampel referensi, yang disebabkan oleh perataan serat,pembentukan film atau transfer pola di ujungCacat pembakaran adalah perubahan warna ‡ kuning, jambon, coklat atau hitam ‡ dengan kerapuhan, yang disebabkan oleh oksidasi termal atau pemisahan rantai, kadang-kadang dengan residu karbonisasi yang ditransfer dari gulung.Gloss adalah reorganisasi permukaan; terbakar adalah degradasi kimia.
Prinsip Kerja
Energi ikatan adalah hasil dari suhu kontak, tekanan kontak dan waktu kontak.dan pada 300 m/menit memberikan 1.6 ms. Panas menyebar sekitar akar kuadrat difusivitas × waktu, yang untuk poliolefin pada 0,1 mm2/s adalah sekitar 18 μm pada 3,2 ms dan 12,6 μm pada 1,6 ms ∙ serat 2 denier memiliki diameter sekitar 17 μm.
Hanya kulit luar dari serat yang menyentuh gulungan mencapai suhu ikatan.dan setiap variasi lokal pada suhu permukaan atau tekanan kontak muncul langsung sebagai variasi dalam kualitas ikatan dan penampilanJendela energi antara "tidak terikat" dan "dilapisi kaca" sering hanya 10 ̊15 °C suhu permukaan pada tempat tinggal tetap,Itulah sebabnya kesalahan profil sederhana menghasilkan cacat yang terlihat pada gulungan yang bisa diterima.
Manfaat Pengendalian Profil yang Benar
· Hasil kualitas pertama yang lebih tinggi, karena cacat dihilangkan di sumber daripada disortir di penggulung.
· Jendela proses yang lebih luas, sehingga perubahan kecepatan tidak memerlukan penulisan ulang resep.
· Interval pembersihan yang lebih lama, karena suhu permukaan yang seragam mengurangi degradasi lokal.
· Penggunaan energi yang lebih rendah, karena gulungan seragam tidak memerlukan titik pengaturan yang tinggi untuk menutupi tepi dingin.
· Garis dasar yang didokumentasikan untuk setiap keputusan pemeliharaan selanjutnya.
Aplikasi dan Sensitivitas
Hygiene spunbond dan SMS paling sensitif terhadap gloss karena cacat terlihat oleh konsumen. kain medis menolak perubahan warna langsung. media filtrasi bereaksi melalui permeabilitas,karena berlapis kaca telah runtuh porositas. Geotekstil mentolerir variasi penampilan tetapi rentan terhadap pembakaran pada kecepatan rendah di mana tinggal lama.Kelas interior otomotif membaca variasi gloss pola sebagai ketidakcocokan warna di bagian akhir.
Perbandingan Materi
| Opsi |
Suhu permukaan |
Keseragaman |
Kekuatan |
Pembatasan |
| Gulung baja yang dipanaskan minyak |
hingga 250 °C |
± 2 ̊3 °C |
Massa termal yang stabil dan tinggi |
Pemanasan lambat, kerugian tepi |
| Gulung yang dipanaskan dengan induksi |
hingga 275 °C |
± 1 ∼ 1,5 °C di zona |
Respon cepat, kontrol zona |
Kompleksitas kontrol |
| Pemanas kartrid atau batang |
hingga 200 °C |
± 4 ̊6 °C |
Modal rendah, renovasi |
Tidak rata di wajah yang luas |
| Kerang krom keras |
️ |
️ |
Tahan haus, dapat diperbaiki |
Glaze jika terlalu dipoles |
| Keramik berlapis cangkang |
️ |
️ |
Anti lengket, ketahanan haus yang tinggi |
Biaya yang lebih tinggi, perbaikan spesialis |
| Karet atau PU counter roll |
️ |
️ |
Bahkan mengetuk, melindungi pola |
Pergeseran keausan dan kekerasan |
Perbandingan Aplikasi
| Aplikasi |
Kegagalan dominan |
Spesifikasi prioritas |
Sekunder |
| Hygiene spunbond |
Pita berkilau tepi |
Keseragaman ± 1,5 °C |
Mahkota saat dimuat |
| SMS medis |
Titik terbakar |
Kebersihan permukaan, anti lengket |
Protokol pembersihan |
| Media penyaringan |
Lapisan kaca |
Keseragaman Nip, kontrol lahan |
Kedalaman pola |
| Spunlace |
Pola gloss, tanda drum |
Konsentrisitas drum |
Ketegangan jaringan |
| Geotekstil |
Kebakaran pada kecepatan rendah |
Pengelolaan tempat tinggal |
Tanggapan pemanasan |
| Interior mobil |
Ketidakcocokan gloss |
Keseragaman lebar penuh |
Konsistensi akhir |
Panduan Pemilihan
1.Lebar kerja versus lebar wajah.Lebar wajah harus melebihi lebar kerja dengan tunjangan trim; efek tepi tinggal di margin itu.
2.Suhu dan kecepatan pemanasan.Induksi merespon dalam beberapa menit; sistem minyak membutuhkan pemanasan terkontrol untuk menghindari kejut termal.
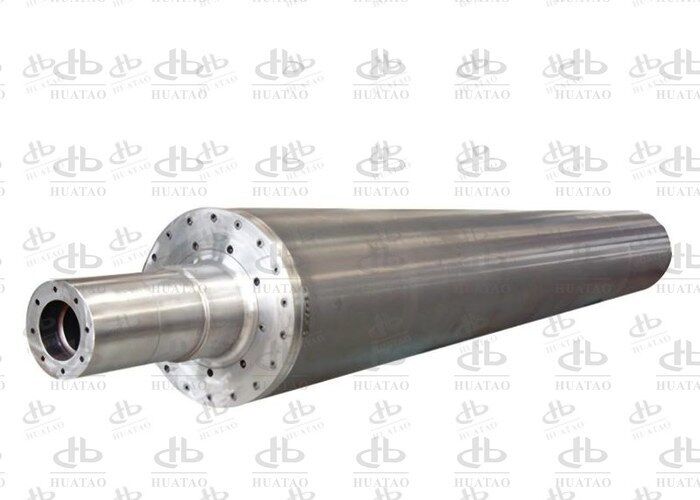
3.Kekuatan garis dalam N/mm.Mengkonversi ke kekuatan total dan memastikan cangkang, bantalan dan mahkota dinilai untuk itu.Induksi Kalender Rolluntuk ikatan termal harus datang dengan coronation drawing.
4.Jenis counter roll.Sebuah roll counter tertutup memperluas ujung dan meratakan tekanan tetapi memperkenalkan drift kekerasan dan langit-langit suhu.
5.Terukir atau biasa.Kerang yang terukir membutuhkan persentase tanah, kedalaman dan lapisan pasca ukiran yang ditentukanGaris Kalender yang Diukirrentang untuk pilihan pola.
6.Dokumen.Peta termal panas, kesan nip pada beban nominal, grafik arus panas, laporan neraca, sertifikat bahan.
Panduan Pengadaan
Sebutkan cacat yang Anda hindari, bukan hanya dimensi. "Gulung kalender, 2,600 mm wajah" mengundang komoditas; "gulung kalender ikatan termal, lebar kerja 2,500 mm, 80 N / mm kekuatan garis,190 °C permukaan, ± 1,5 °C seragam wajah silang pada suhu, mahkota per gambar, TIR ≤0,02 mm panas, G2,5 pada 350 m/menit" mengundang produk rekayasa.
Sebutkan tes penerimaan dan siapa yang menyaksikan mereka. keseragaman ditunjukkan pada keadaan stabil, pada suhu produksi, roll berputar 3 5 rpm,pada setidaknya 20 titik di seluruh wajah ditambah kedua ujungnya. Sidik jari diambil pada beban nominal dengan roll counter yang dipasang. Runout dicatat pada suhu. Referensi kelas keseimbangan kecepatan operasi maksimum.
Mintalah strategi pelepasan secara tertulis: jenis dan ketebalan lapisan, alat pembersih, kompatibilitas pelarut, suhu pembersih.Tanyakan berapa banyak regrinds shell memungkinkan sebelum ketebalan lapisan atau kedalaman kasus jatuh di bawah spesifikasiMintalah daftar suku cadang, karena kalender roll hanya tersedia sebagai aksesoris yang paling lemah.
Akhirnya, minta daftar periksa komisi peta termal, cetakan, runout, pembacaan gloss artikel pertama.Sebagian besar rol baru yang berkinerja buruk dipasang dengan asumsi mahkota lama dan sensor lama offset.
Analisis Kegagalan
| Gejala |
Mekanisme |
Bukti |
Tindakan |
| Band berkilau tepi |
Zona tepi di atas suhu pusat |
Peta inframerah menunjukkan ujung 5 ̊10 ° C panas |
Mengurangi setpoint tepi, verifikasi |
| Gloss di satu jalur |
Titik tinggi tekanan lokal |
Kesan menunjukkan garis berat |
Penggilingan kembali, penobatan kembali |
| Perban Ulang |
Deposit, lekukan, aliran termal |
Jarak sama dengan keliling |
Bersihkan, periksa panas, menggiling kembali |
| Lipat diagonal |
Ketebalan keriput dua kali lipat |
Periksa jalur web hulu |
Ketegangan yang benar dan penyebar |
| Tembaga cokelat setelah berhenti |
Standby panas merendam |
Stop log |
Buka, dingin hingga 120 °C |
| Kuning lebar penuh |
Wajah di atas rentang degradasi |
Tes pergeseran sensor |
Kalibrasi ulang, setpoint bawah |
| Gloss setelah perubahan kecepatan |
Tingkat tinggal |
Perhitungan tempat tinggal |
Kunci resep per kecepatan |
Panduan Pemeliharaan
Setiap shift:periksa cangkangnya dengan cahaya miring, lap pada suhu 60°C hingga 80°C dengan pelarut yang kompatibel, pastikan ujungnya terbuka saat berhenti, periksa tampilan dengan referensi genggam.
Setiap minggu:periksa sendi putar untuk kebocoran dan getaran, verifikasi kalibrasi beban nip dengan film tekanan, merekam suhu permukaan di lima posisi, memeriksa kualitas trim tepi.
Setiap bulan:Peta inframerah penuh pada suhu, runout di empat stasiun, membawa spektrum getaran, meninjau interval pembersihan terhadap jumlah cacat.
Setiap tahun:verifikasi mahkota dari jejak nip, pengukuran ketebalan pelapis, pemeriksaan keseimbangan, dan keputusan penggilingan kembali berdasarkan tren aliran yang diukur.
Studi kasus: 40 mm Edge Band pada 3,2 m Spunbond Line
Seorang produsen produk higienis yang menjalankan 18 gsm spunbond dengan kecepatan 280 m/menit melaporkan pita gloss 40 mm di kedua tepi.Permukaan cacat scrap duduk di 4.1%.
Sebuah peta inframerah pada 190 ° C menunjukkan 120 mm luar berjalan 9 ° C panas.Zona tepi dikurangi 8 °C, cangkang kembali dipancung ke kekuatan garis yang sebenarnya, dan interval pembersihan dipotong dari 24 sampai 8 jam setelah deposit ditemukan di jalur yang sama.
Gloss delta turun dari 11 menjadi 3 unit pada hari produksi pertama, pergeseran tegangan tepi ke tengah menyempit menjadi 4%, dan serpihan turun menjadi 0,9% selama empat minggu.
FAQ
1Bisakah gloss muncul tanpa masalah kekuatan?
Ya. permukaan yang sedikit kaca dapat terjadi sementara titik ikatan tetap benar, terutama pada jaringan denier halus. memeriksa air mata dan elongasi pertama; jika tidak berubah,Masalahnya kosmetik tapi masih terlihat oleh pelanggan.
2Mengapa cacat muncul hanya pada awal lari?
Shell, counter roll dan jalur web mencapai suhu yang stabil pada tingkat yang berbeda, sehingga 50 ∼ 200 m pertama dapat berjalan pada suhu permukaan efektif yang berbeda.Pemanasan dengan ujung terbuka sampai wajah berada dalam 3 °C dari titik pengaturan.
3. settingpoint saya adalah 165 ° C terhadap titik lebur 163 ° C. Mengapa terbakar?
Karena nilai yang ditampilkan bukanlah suhu permukaan kontak. Sensor yang dipasang di jurnal atau di bawah permukaan biasanya membaca 6 ̊12 °C rendah, menempatkan permukaan yang sebenarnya mendekati 175 °C.Memverifikasi dengan termokopel kontak di tiga posisi.
4Apakah cermin akhirnya menyebabkan kilau?
Sebuah akhir yang sangat halus meningkatkan transfer panas tetapi meningkatkan perekat polimer cair, meningkatkan penumpukan dan transfer gloss.3 μm dengan lapisan pelepasan adalah kompromi yang lebih baik.
5Bagaimana saya memisahkan kesalahan mahkota dari pemanasan yang tidak merata?
Kesalahan mahkota simetris, mempengaruhi kedua tepi sama, dan tidak merespons perubahan zona setpoint. Kesalahan termal merespons dalam beberapa menit.
6Apakah terbakar selalu kesalahan roll?
Tidak. web yang terlalu kering, regrind terkontaminasi dan masterbatch agglomerate membakar pada suhu permukaan normal. Jika cacat mengikuti bahan banyak daripada posisi gulung, melihat resin dan pengering.
7Apa suhu selama berhenti?
Di bawah titik pelembutan sekitar 120 °C untuk jaring polipropilena, dengan ujung terbuka dan gulungan jogging.
8Kapan peluru itu harus diratakan kembali?
Pada tren runout, bukan kalender. Ketika panas TIR melebihi 0,03 mm, atau zonasi tidak lagi dapat mengoreksi variasi kilau, penggilingan ulang adalah karena. Track sisa ketebalan lapisan untuk rencana penggantian.
Kesimpulan
Gloss dan pembakaran diputuskan dalam milidetik di permukaan web, yang membuat mereka masalah spesifikasi lebih dari masalah resep.mengambil jejak nip pada beban, mengukur kilau dan air mata pada sampel yang sama, kemudian mengubah satu variabel dan mencatat hasilnya.Rol Pemanasan Induksi Elektromagnetikpanduan; rentang gulungan untuk setiap tahap proses tercantum di bawahGulung non tenunan sponbondanSpunlace Nonwoven Rolls. Di mana penumpukan bukan profil termal adalah masalah,Roll pelapis keramikpermukaan mengubah perilaku adhesi, danInduksi Panas Kalender Rollmengurangi waktu respons pada start-up, dan lebih luasIndustri Kain NonwovenBagian ini mencakup tahap proses yang berdekatan.Spunlace Drumkerang atau keGulung yang tergoresDi bawah aliran.
Bacaan yang berkaitan
· Berbagai produk:Gulung non tenunan sponbon,Gulung Penggambar Chrome,Gulung silinder
· Latar belakang proses:Industri Kain Nonwoven,Blog Industri
· Pengalaman yang luas:Gulung Chill Plated Chrome: 7,4 m BOPP Line


 Pesan Anda harus antara 20-3.000 karakter!